
Die Zukunft der Granulierung neu gestalten: So lösen Sie systematisch die Probleme von Streifenbruch, Materialaustritt und Schwärzung - Ein Leitfaden zur Auswahl und Optimierung der Prozesstiefe basierend auf einem gleichsinnigen Doppelschneckenextruder
Einleitung: Der „unsichtbare Killer“ an der Granulationsstelle und der Weg, die Situation zu durchbrechen
Im Jahr 2025, wenn die Kunststoff-Kreislaufwirtschaft floriert, wächst der globale Markt für Kunststoffpellets in einem beispiellosen Tempo. Doch trotz des Strebens nach einer effizienten Extruder-Produktionskapazität plagen die drei größten „versteckten Killer“ Bruch, Ausbluten und Schwärzen immer noch unzählige Modifikationsfabriken und Werkstätten für recyceltes Material. Insbesondere wenn innovative Unternehmen wie UBQ Materials Haushaltsabfälle in Kunststoffalternativen umwandeln, stellt die Komplexität der Rohstoffe noch größere Herausforderungen an die Ausrüstung.
Warum wird Ihre Produktionslinie immer abgeschaltet, um Karbide zu entfernen? Warum kann die gleiche Formel nicht den Design-Höhepunkt in der Produktion erreichen? Die Antwort liegt oft nicht in den Rohstoffen selbst, sondern in der Auswahllogik des gleichläufigen Doppelschneckenextruders und dem Übereinstimmungsgrad des Prozessfensters.
In diesem Artikel werden der „Marktforschungsbericht über Chinas Kunststoffpartikelindustrie von 2025 bis 2031“ und die neuesten Trends auf der K 2025 (Internationale Kunststoff- und Gummimesse in Düsseldorf) zitiert, kombiniert mit der technischen Praxis von Nanjing Kelongwell Chemical Machinery Co., Ltd. im Bereich Kunststoffextruder, um für Sie einen vollständigen Lösungsrahmen vom Phänomen bis zum Wesen zu erstellen.

1. Grundursache des Problems: Physikalische Grundlogik der drei Hauptfehler
Um das Problem zu lösen, ist es zunächst notwendig, die Strömungsmechanik und thermodynamischen Prinzipien hinter dem Fehler zu verstehen.
1.1 Gebrochener Stab: Charakterisierung des Ungleichgewichts zwischen Schmelzefestigkeit und Druck
Gebrochene Balken sind das intuitivste „rote Licht“ in der Produktion. Dabei handelt es sich nicht nur um einen Bruch des Materialbandes, sondern auch um Druckschwankungen und eine unzureichende Festigkeit der Schmelze an der Düse.
·Hauptgründe: Instabiler Gegendruck durch verstopfte Filtersiebe, „Phasentrennung“ durch erhebliche Unterschiede in der MFR (Schmelzflussrate) der Rohstoffe oder Gasrückstände durch unzureichende Vakuumabsaugung, was zu Spannungskonzentrationspunkten unter Zug führt.
·Datenunterstützung: Laut Untersuchungen zu Unternehmen, die modifizierte Kunststoffe herstellen, sind Brüche aufgrund von Rohstoffverunreinigungen oder schlechter Plastifizierung für mehr als 40 % der Gesamtzahl der Ausfälle verantwortlich, was oft direkt mit der „sanften“ oder „intensiven“ Anordnung der Schneckenscherelemente zusammenhängt.
1.2 Materialemission: Das Spiel zwischen Förderleistung und Abgaseffizienz
Rohstoffe werden in Rohstoffe und Klinker unterteilt.
·Rohmaterialaustrag: Häufig im Zuführbereich oder im natürlichen Abgasauslass zu finden. Der Grund liegt darin, dass die Förderleistung der Schneckenkombination nicht mit der Plastifizierungsleistung übereinstimmt und das Material durch nachfolgende Materialien aus der Auslassöffnung „gequetscht“ wird, bevor es vollständig aufgeschmolzen ist.
·Klinkeremission (Vakuumanschlussemission): Dies ist das schwierigste Problem bei High-End-Modifikationen (z. B. technischer Kunststoffverstärkung). Wenn die Temperatur im Vakuumbereich zu hoch ist, was zu einem plötzlichen Abfall der Viskosität der Schmelze führt, oder wenn die Position der umgekehrten Gewindekomponente falsch ausgelegt ist, was zu einem niedrigen Druck in diesem Bereich führt, saugt die starke Vakuumsaugkraft die Schmelze direkt in die Vakuumleitung.
·Schwachstellen in der Branche: Bei vielen Allzweck-Kunststoffextrudern- kommt es häufig zu einem häufigen „Aufwühlen“ des Vakuumanschlusses, wenn es um Formulierungen mit hoher Füllung (z. B. 65 % oder mehr Talkum) oder stark flammhemmende Formulierungen geht, die auf eine unzureichende Gestaltung des freien Volumens zurückzuführen sind.
1.3 Schwärzung/Schwarzer Fleck: Der „Timer“ der heißen Geschichte
Schwärzung (schwarze Flecken, Vergilbung) ist ein schwerwiegender Fehler, der sich auf die Produktqualität auswirkt und auch für internationale Kunden bei Werksinspektionen ein zentrales Anliegen ist.
·Verbrennung und Scherung von Holzkohle: Übermäßige Erwärmung durch Scherung führt zu übermäßig hohen lokalen Schmelztemperaturen, insbesondere bei Flammschutzmitteln (wie Brom und roter Phosphor) oder hitzeempfindlichen Materialien, die zu lange in toten Ecken verbleiben, was zu einer Karbonisierung führt.
·Versteckte Umweltverschmutzung: Es geht nicht nur um Rohstoffe. Laut der Untersuchung in „Application of Engineering Plastics“ sind die Karbonisierung, die sich nach dem Verschleiß im Spalt zwischen Schnecke und Zylinder ansammelt, sowie die kondensierten und aus dem Vakuumanschluss tropfenden Oligomere die Hauptursachen für schwarze Flecken.
·Hintergrund der aktuellen Situation: Aufgrund der immer strengeren Anforderungen der Europäischen Union an recycelte Kunststoffe in Lebensmittelkontaktqualität (rHDPE, rPP) haben die neuen Vorschriften im Jahr 2025 die Kontrollstandards für schwarze Flecken erhöht (<200 μ m) by 30%, which puts geometric requirements on the self-cleaning performance of equipment.
2. Schlüssel zum Durchbruch: Wie wählt man den richtigen „Hocheffizienz-Extruder“ aus?
Angesichts der oben genannten Probleme behandeln einfache Prozessanpassungen häufig die Symptome und nicht die Grundursache. Die Wahl eines gleichläufig rotierenden Doppelschneckenextruders bedeutet im Wesentlichen die Wahl einer Kombination aus „Schneckengeometrie + Drehmomentdichte + thermische Kontrollgenauigkeit“. Für Kunden, die eine hohe Kosteneffizienz anstreben und neue Materialien wie biologisch abbaubare Kunststoffe PLA/PBAT ausprobieren, sind die folgenden Dimensionen entscheidend.
2.1 Hohes Drehmoment: nicht nur Leistung, sondern auch eine „sanfte“ Garantie
·Prinziperklärung: Höheres Drehmoment bedeutet, dass auch bei niedrigen Schneckendrehzahlen eine hohe Leistung erreicht werden kann. Dies verringert nicht nur das Risiko einer lokalen Überhitzung durch Hochgeschwindigkeitsreibung von Materialien, sondern bietet auch ein breiteres „Prozessfenster“ für wärmeempfindliche Materialien wie Holz, Kunststoff und flammhemmende Materialien.
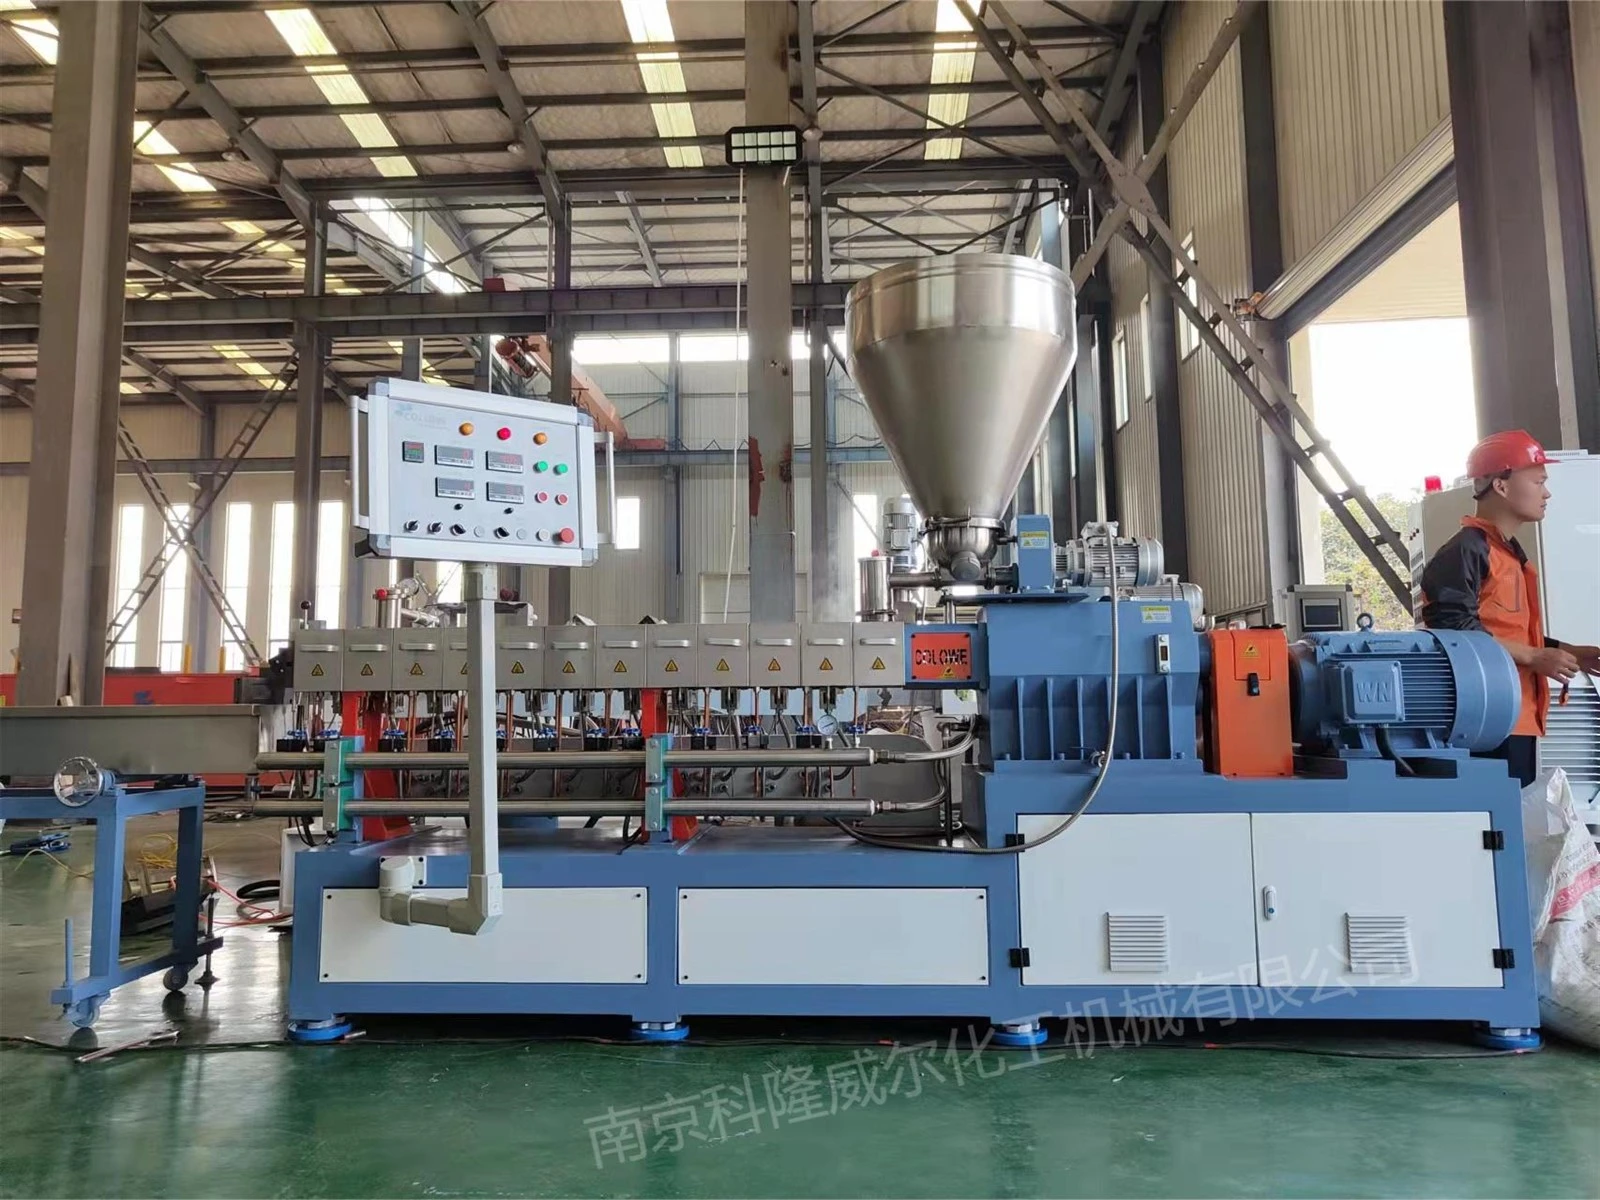
·Branchentrend: Der 2013 von JSW auf den Markt gebrachte TEX-44 Alpha III war mit einer Drehmomentsteigerung von 36 % führend in der Branche. An diesem Tag im Jahr 2025 ist die neue Generation parallelDoppelschneckenextruderDas von Nanjing Kelongwell Chemical Machinery Co., Ltd. entwickelte System erreichte eine Drehmomentabgabe unter Bedingungen hoher Füllung durch die Optimierung der Lastverteilung des Getriebes und löste so effektiv das Problem gebrochener Stangen, die durch instabilen Druck in glasfaserverstärkten Materialien verursacht werden.
2.2 Schraubenkombination: Die „Lego-Philosophie“ des modularen Designs
Keine einzelne Schraube kann alle Probleme lösen. Der Kern eines effizienten Extruders liegt in der flexiblen Kombination seiner modularen Schneckenkomponenten.
·Lösung für Materiallecks:
·Vor dem Vakuumanschluss muss eine Rückförderkomponente oder eine Zahnscheibe installiert werden, um eine „Schmelzdichtung“ herzustellen und ein Austreten von Material aus dem Vakuumanschluss zu verhindern.
·Kunden, die recycelte Materialien zum ersten Mal granulieren möchten, empfiehlt Nanjing Kelongwell aufgrund der hohen Verunreinigungen und großen Viskositätsschwankungen in den recycelten Materialien die Verwendung einer Kombination aus großen Bleiförderelementen und Knetblock-Farbverläufen, um eine gute Dispersion bei geringer Scherung zu gewährleisten und Druckschwankungen und Brüche durch häufige Filterverstopfung zu vermeiden.
·Lösung zum Schwärzen:
·Durch den Einsatz selbstreinigender Gewindekomponenten wird der „Schabeffekt“ durch den extrem kleinen Spalt zwischen der Schneckenkante und der Zylinderwand (nur 0,1–0,2 mm) erreicht, wodurch tote Ecken der Materialrückhaltung beseitigt und eine Materialkarbonisierung physikalisch verhindert werden.
2,3 Seitenverhältnis (L/D): Platz für spezielle Prozesse reserviert
·Dateninterpretation: Das Seitenverhältnis gängiger Doppelschneckenextruder hat sich von den frühen 28:1-32:1 auf die aktuellen 36:1-52:1 weiterentwickelt.
·Entscheidungsvorschlag: Wenn Sie versuchen möchten, neue Materialien wie biologisch abbaubare Kunststoffe (die eine längere Verweilzeit benötigen, um die Reaktion abzuschließen) oder hochfüllende Masterbatches (die eine mehrstufige seitliche Zufuhr und Absaugung erfordern) herzustellen, wird empfohlen, Geräte mit einem L/D-Verhältnis größer oder gleich 40:1 zu wählen. Dies sorgt nicht nur für eine ausreichende Länge für natürliches Absaugen und Vakuumpumpen, sondern reduziert auch effektiv die Scherfestigkeit eines einzelnen Abschnitts, wodurch eine „Mischung bei niedriger Temperatur“ erreicht wird.
Praktische Fragen und Antworten: Was sollte der erste Schritt sein, wenn ein Problem auftritt?
Damit Sie Fehler genauer lokalisieren können, haben wir die folgenden Leitfragen und Antworten zusammengestellt:
F1: Glasfaserverstärktes Nylon (PA+GF) bricht während der Produktion häufig, aber bei der Inspektion ist die Temperatur normal. Warum?
A: Bei dieser Situation handelt es sich häufig um eine „falsche Plastifizierung“.
A. Überprüfen Sie den Filter: Feine Glasscherben in der Glasfaser können den Filter verstopfen, wodurch der Gegendruck ansteigt und sofort abfällt, was zu gebrochenen Stäben führt. Es wird empfohlen, einen laminierten Edelstahlfilter mit 40/60/40 Mesh zu verwenden und die Mikrowellenwirkung des Wirtsstroms zu beobachten.
B. Überprüfen Sie die Wassertemperatur: Nylon gehört zu den kristallinen Kunststoffen. Ist die Wassertemperatur zu niedrig, wird der Materialstreifen beim Abkühlen plötzlich hart und spröde und bricht unter Zug und Dehnung. Versuchen Sie, die Wassertemperatur auf 40–50 Grad zu erhöhen, um die „Flexibilität“ des Materialstreifens vor dem Eintritt in den Granulator aufrechtzuerhalten.
F2: Der Vakuumanschluss gibt immer Material ab und eine Reduzierung der Zufuhrmenge ist nutzlos. Was soll ich tun?
A: Dies ist eine typische Schraubenkombination, die nicht zur Vakuumposition passt.
A. Notfallmaßnahmen: Feinabstimmung und Reduzierung des Pumpvolumens der Vakuumpumpe (bei Frequenzumwandlung) und entsprechende Senkung der Temperatureinstellung dieses Abschnitts des Zylinders (um 5–10 Grad), um die Viskosität der Schmelze zu erhöhen.
B. Grundsätzliche Lösung: Überprüfen Sie die Schneckenkonfiguration nach dem Stoppen der Maschine. Überprüfen Sie, ob sich unterhalb des Vakuumanschlusses eine Komponente mit umgekehrtem Gewinde befindet. Wenn ja, prüfen Sie, ob es abgenutzt ist oder zu weit vorne positioniert ist. Technische Ingenieure bei Nanjing Kelongwell entwerfen hier normalerweise tiefe Nutgewinde, wodurch der Füllgrad der Nut effektiv reduziert und das Problem der Materialleckage vollständig gelöst wird.
F3: Es gibt schwarze Flecken auf der Oberfläche der Partikel, die nicht gelöscht werden können, aber nach dem Herunterfahren zum Reinigen schnell wieder auftauchen?
A: Dies ist die kontinuierliche Karbonisierung, die durch die „tote Ecke der Gerätestruktur“ verursacht wird.
A. Überprüfen Sie die Auslassöffnung: Natürliche Auslassöffnungen und Vakuumöffnungen, die längere Zeit nicht gereinigt wurden, sammeln sich normalerweise an der Innenwand einer Schicht hochtemperaturgealterten Harzes an, das beim Eintauchen in die Schmelze schwarze Flecken bildet. Schlagen Sie vor, einen Standard für die „Reinigung der Auslassöffnungen pro Schicht“ festzulegen.
B. Überprüfen Sie den Verschleiß der Schnecke: Bei Geräten mit langer Lebensdauer vergrößert sich der Spalt zwischen Schnecke und Zylinder und die Schmelze bildet im Spalt eine dünne Schicht stagnierender Strömung, die sich bei längerer Hitze zersetzt. An diesem Punkt ist es notwendig, in den Ersatz von Gewindekomponenten aus Nitridstahl oder Doppellegierung mit hoher Verschleißfestigkeit und hoher Glätte zu investieren.
3. Die Zukunft ist da: der Balancepunkt zwischen Umweltschutz und Kosteneffizienz
Wenn wir auf das Jahr 2025 zurückblicken, ist die Kunststoffgranulierung kein einfacher Prozess des Schmelzens und Schneidens mehr, sondern eine komplexe Systemtechnik, die die Bilanzierung des CO2-Fußabdrucks und die Kreislaufwirtschaft umfasst.
3.1 Datengesteuerte „transparente Granulation“
Moderne, effiziente Extruder sind voll und ganz auf Industrie 4.0 ausgerichtet. Durch die Einbettung von Drucksensoren und Schmelztemperatur-Thermoelementen in den Zylinder, kombiniert mit dem DCS-Steuerungssystem, können wir Druckschwankungen im Mikrosekundenbereich in Echtzeit erfassen.
·Proaktive Wartung: Mithilfe von KI-Algorithmen werden Drehmomentschwankungen analysiert und 3–7 Tage im Voraus vor potenziellen Risiken von „Materiallecks“ oder „Bruch“ gewarnt, wodurch ungeplante Ausfallzeiten um mehr als 50 % reduziert werden.
3.2 Nachhaltige Wertschöpfung für Kunden
Für internationale Kunden, die neu in der Modifikation sind, stellt Nanjing Kelongwell Chemical Machinery Co., Ltd. nicht nur ein Gerät, sondern auch eine Datenbank mit „Formelprozess- und Geräteparametern“ zur Verfügung.
·Kostengünstige Wahl: Im Vergleich zu europäischen Marken wie Coperion und Leistritz, chinesischenDoppelschneckenextruderHersteller verkürzen den Investitionsrenditezyklus durch modularen Aufbau auf 1,5-2 Jahre und stellen gleichzeitig sicher, dass das spezifische Drehmoment nahe am internationalen First-Line-Niveau liegt.
·Umweltpraxis: Bei neuen biobasierten Materialien wie UBQ-Masterbatch oder recycelten Post-Consumer-Kunststoffen (PCR) kann durch ein optimiertes Schneckendesign eine hervorragende Verteilung in Umgebungen mit niedrigen Temperaturen erreicht werden, wodurch eine Materialzersetzung vermieden wird und eine geschlossene Kreislaufnutzung von Haushaltsabfällen von bis zu 95 % ohne Deponierung erreicht wird.
Fazit: Lassen Sie jedes Teilchen perfekt und makellos entstehen
Das Beheben gebrochener Stäbe, Materiallecks und Schwärzungen ist im Wesentlichen ein ultimatives Ziel der „Prozesskontrolle“. Beginnend mit der Auswahl des geeignetengleichläufig rotierender DoppelschneckenextruderNanjing Kelongwell Chemical Machinery Co., Ltd. ist bereit, mit Ihnen zusammenzuarbeiten, um die Rolle jeder Gewindekomponente im Zylinder genau zu verstehen und die Produktion mithilfe datengesteuerter Werkzeuge zu optimieren und gleichzeitig die Reinheit und Qualität jedes Kunststoffpartikels zu gewährleisten.


